

关于我们
对于加工中心而言,真正创造价值的时间,是设备稳定进行加工的时间。
但在实际生产中,机床还需要经历装夹、找正、测量、调整和换型等一系列准备过程。尤其在多品种、小批量生产中,这些动作每天反复发生,累计下来会占用相当一部分设备时间。
因此,提高设备利用率并不只是追求更高的切削参数,更重要的是重新安排生产流程:将能够提前完成的准备工作移到机床之外,并让已经准备好的工装快速、准确地进入加工状态。
减少机床非生产时间
传统生产模式下,很多准备工作都是在机床停止加工后才开始进行。
当前工件加工完成后,操作人员拆卸上一套工装,再安装下一套夹具,完成找正、测量和调整,确认无误后才能重新启动设备。
整个过程属于典型的串行生产:
加工完成 → 停机准备 → 换型 → 重新加工

在这种模式下,只要准备工作没有结束,机床就只能等待。
对于加工工艺已经比较成熟的设备而言,从单纯的切削时间中继续压缩几分钟往往并不容易。相比之下,减少装夹、找正和等待产生的非生产时间,通常能够更加直接地提升设备有效利用率。
机外准备与并行作业
更高效的方式,是让当前加工与下一套工装准备尽可能同步进行。
当机床正在加工工件A时,操作人员可以在机外提前完成工件B的装夹、测量和工装准备。待当前加工结束后,已经准备好的工装直接进入机床进行换型。
生产流程由:
加工A → 准备B → 加工B
逐步转变为:
加工A,同时准备B → 快速换型 → 加工B
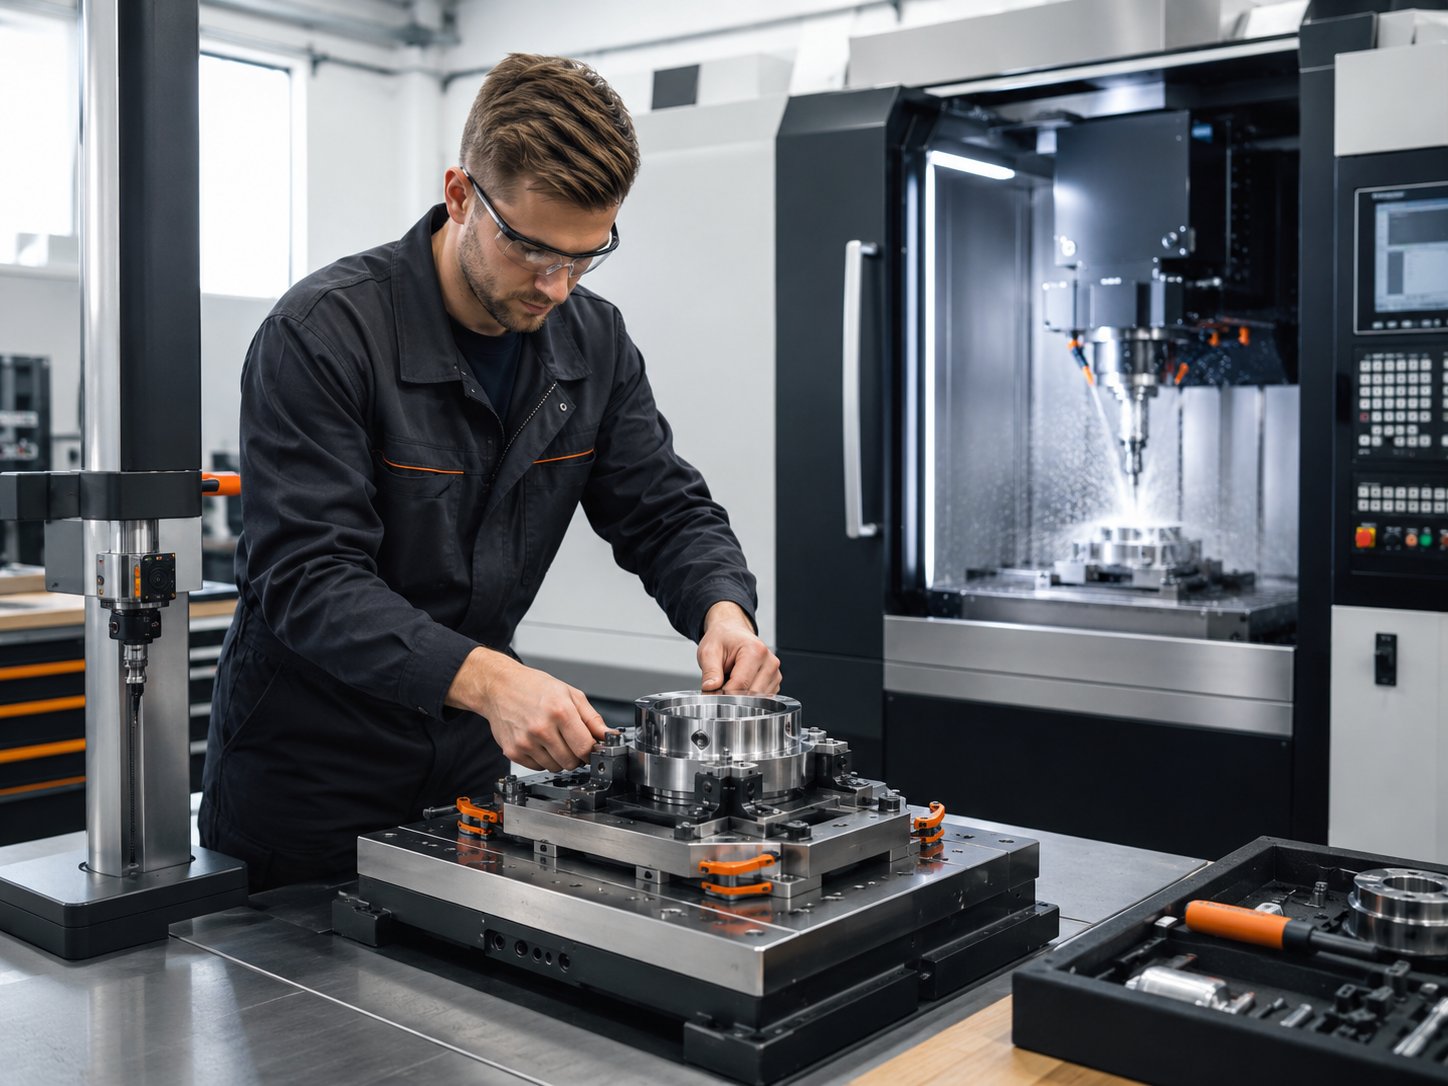
这种方式并不是简单缩短某一个操作动作,而是让原本占用机床的准备时间与主加工时间重叠。
对于大型工件、复杂夹具、高价值加工中心以及频繁换型的生产场景,这种并行作业方式能够更加充分地发挥设备价值。
零点定位实现快速换型
机外准备解决了“提前准备”的问题,但真正实现快速换型,还需要确保工装重新进入机床后能够准确回到原有加工基准。
如果每次安装完成后仍然需要重新打表、找正和调整,那么机外准备带来的效率优势就会被部分抵消。
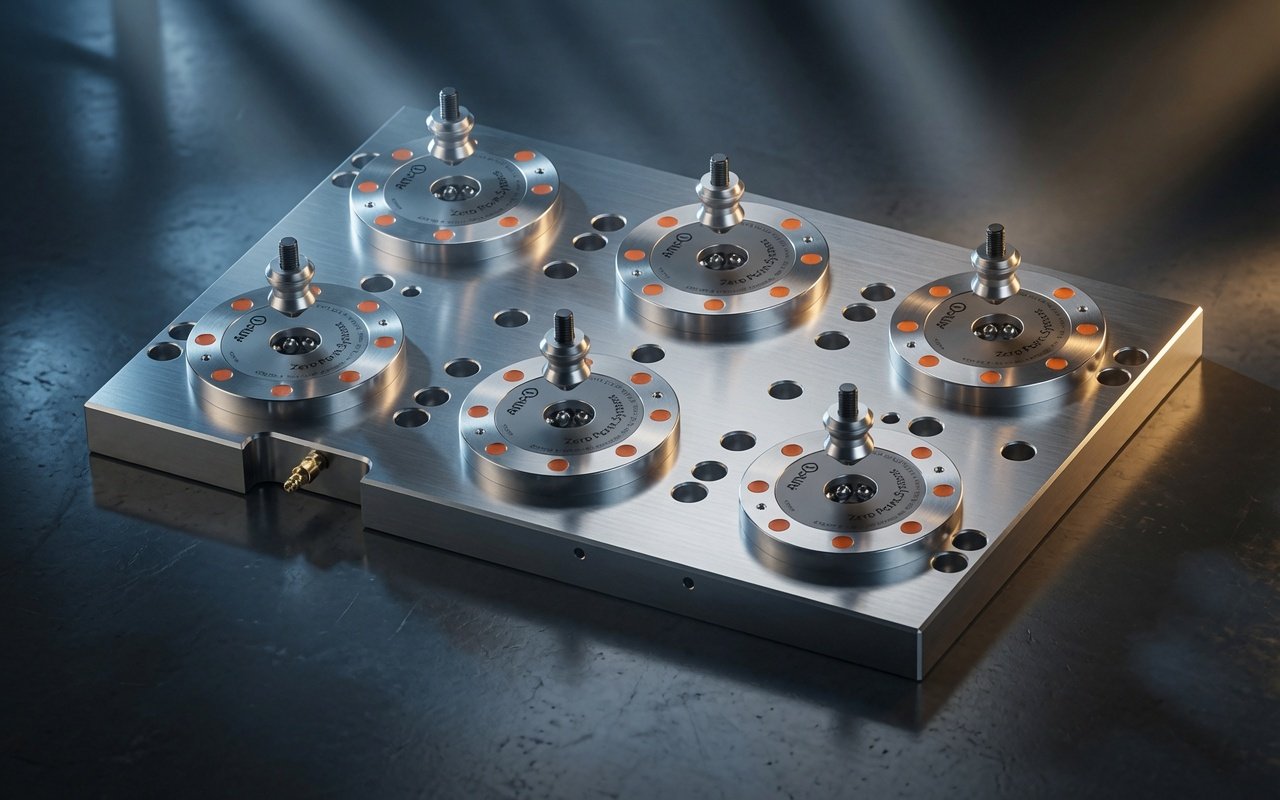
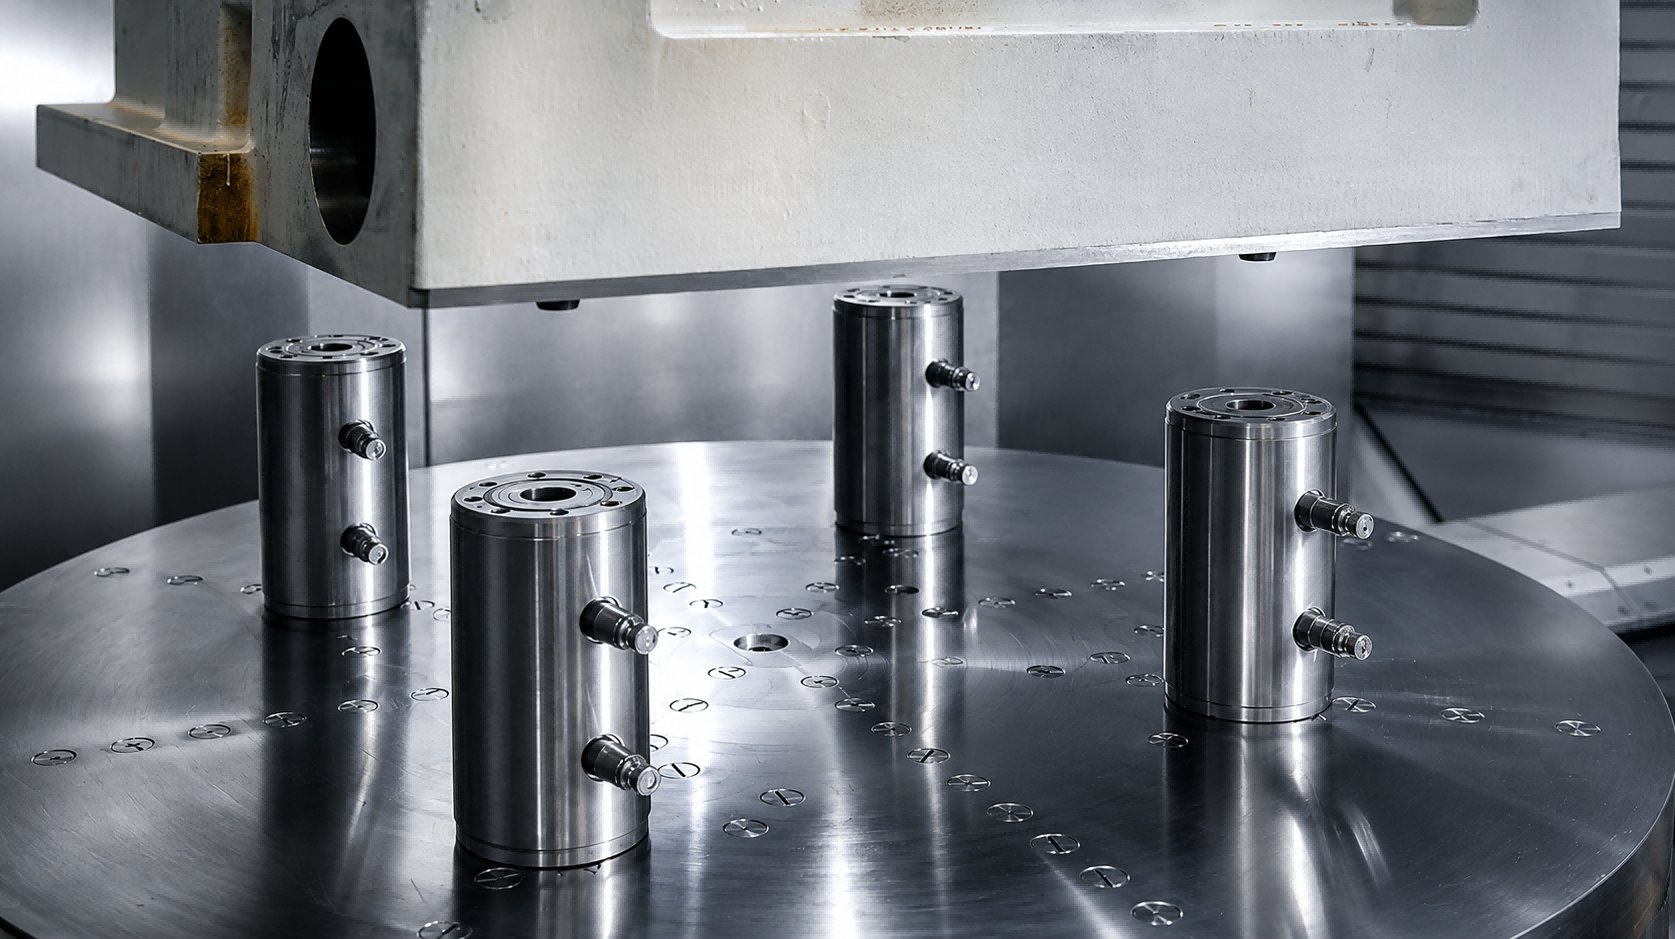
零点定位系统通过定位模块与拉钉建立标准化机械接口,使已经准备好的工装能够快速安装到机床,并重复回到既定位置。
AMF零点定位系统可以实现定位与夹紧一步完成,产品系列重复定位精度可达到 <5 μm。因此,工装重新安装后不再需要从头建立位置关系,而是通过既定的零点基准快速进入加工状态。
可以将两者的作用简单概括为:
机外准备负责提前完成,零点定位负责快速装回。
只有把这两个环节连接起来,快速换型才能真正融入完整的生产流程。
从单次换型到流程优化
零点定位的价值,并不仅仅体现在一次夹具更换能够节省多少时间。
当工装准备逐步转移到机床外,并通过统一的机械接口进行快速切换后,整个生产节奏也会随之改变。
操作人员不必等设备停机后再开始准备下一批工件,机床也能够减少等待夹具调整和重新找正的时间。如果进一步结合托板系统、自动夹紧及机器人上下料,还可以继续向自动换型和柔性制造扩展。
因此,评价一套快速换型方案时,更值得关注的并不是单次节省的几分钟,而是这些时间长期累积后,能够为设备增加多少有效加工时间。
对于高价值机床而言,提高设备利用率本身就是生产效率的重要组成部分。
Q&A
使用零点定位系统后,还需要机外准备吗?
两者解决的是不同环节的问题。
零点定位主要用于减少工装重复安装后的找正和调整时间,而机外准备则是将装夹、测量及工装准备提前完成。
在换型频繁或准备工作较多的场景中,将两者结合使用,可以进一步减少机床停机等待时间,使快速换型的效率优势更加充分。
哪些生产场景更适合这种方式?
通常来说,多品种小批量、换型频繁、工装准备时间较长,以及使用高价值加工设备的生产场景更值得关注。
同时还需要结合工件尺寸、夹具结构、换型频率、生产节拍及现有工艺流程综合评估。
快速换型并不是单一产品的替换,而是对整个生产流程的重新规划。
写在最后
提高生产效率,并不只是让机床加工得更快。
很多时候,更有效的方式是减少设备在加工之外的等待时间。
能够在机外完成的准备工作,尽量不占用机床;已经准备完成的工装,通过零点定位快速、准确地进入加工状态。
从机外准备到零点定位快速换型,本质上是在将传统串行生产逐步转变为更加高效的并行生产方式。
英世齐(青岛)自动化技术有限公司专注于工业自动化、零点定位系统及工装夹具应用,可结合客户现有机床、工件、夹具及生产节拍,提供AMF零点定位及快速换型相关应用方案。
减少非生产时间,提高设备有效利用率,让更多机床时间真正用于加工。